24小时服务热线:17839955965
24小时服务热线:17839955965

想要搭建一套稳定可靠的液体肥生产线,核心在于合理搭配自动配料系统与发酵反应设备,理顺从原料处理到成品熟化的整套工艺。不少新建、改扩建肥料厂在规划阶段容易出现设备选型错位、工序衔接不畅等问题,影响后期投产效果,一套成熟的自动配料加发酵罐成套方案,可很好适配有机液体肥、生物菌液肥、氨基酸腐植酸液体肥等多品类生产。


整套生产线核心分为前端配料工段与后端发酵熟化工段。自动配料系统作为产线起点,承担多种粉剂、水剂、母液、中微量元素原料的输送、计量与混合。提前在控制系统录入产品配方,设备便可自动完成上料、定量投料、搅拌混匀,减少人工称重带来的误差,保证每一批次物料配比稳定,避免养分波动、成品分层等问题。系统支持多配方存储,切换产品便捷灵活,适配多品种柔性生产。


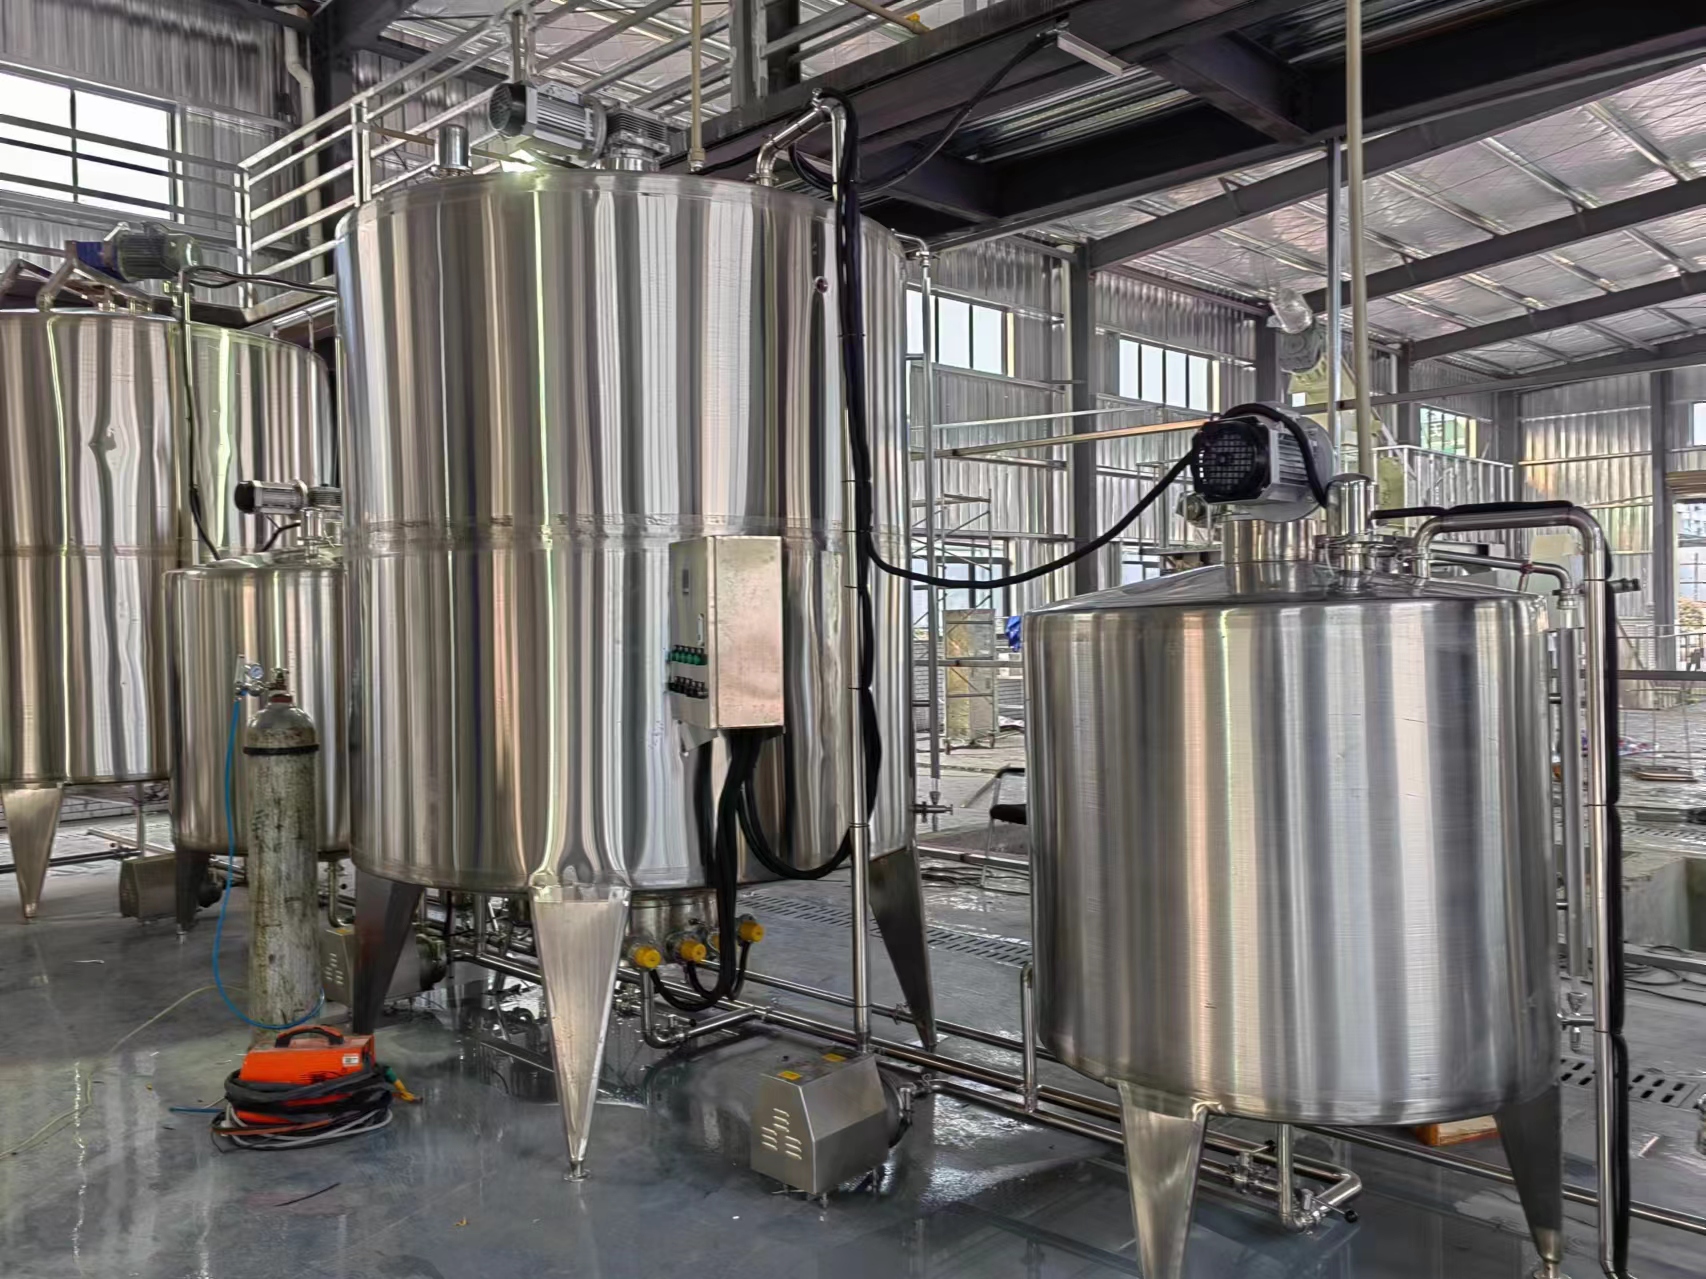
配料完成后的混合物料输送至反应釜发酵罐,进入发酵螯合工序。发酵罐配备温控模块、变频搅拌、压力调节与通气组件,可按照工艺要求管控发酵温度、搅拌转速与溶氧条件。密闭罐体能够减少杂菌侵入,降低原料挥发损耗,给微生物增殖、有机质腐熟、养分螯合创造稳定环境,保障发酵充分,提升肥料活性。

两套主体设备之间配套输送、过滤、储存、灌装等辅助单元,形成完整闭环产线。方案可根据客户实际产能,做大小定制,小型厂可选用紧凑型成套设备,大型工厂可规划多组并联发酵罐,满足连续化生产。厂家可提供工艺规划、车间布局、设备安装调试、操作培训一站式服务,帮助客户规避建厂选型踩坑,顺利投产。
这套工艺方案兼顾实用性与智能化水平,减少人工投入,控制物料损耗,稳定成品品质,助力肥料企业打造标准化液体肥产品,提升市场竞争力。


咨询热线
17839955965