24小时服务热线:17839955965
热门关键词: 2026 2027 酶解 酶解罐

您的位置: 主页 > 行业资讯

年产10万吨猪粪有机肥加工设备 全套多元素液体肥生产设备厂家

发布日期:2025-10-13 15:00
信息摘要:
年产10万吨猪粪有机肥加工设备 全套多元素液体肥生产设备厂家猪粪液体有机肥加工设备主要包含发酵罐、固液分离机、储存与调配罐、过滤设备、均质搅拌机、灌装设备等,以...

年产10万吨猪粪有机肥加工设备 全套多元素液体肥生产设备厂家

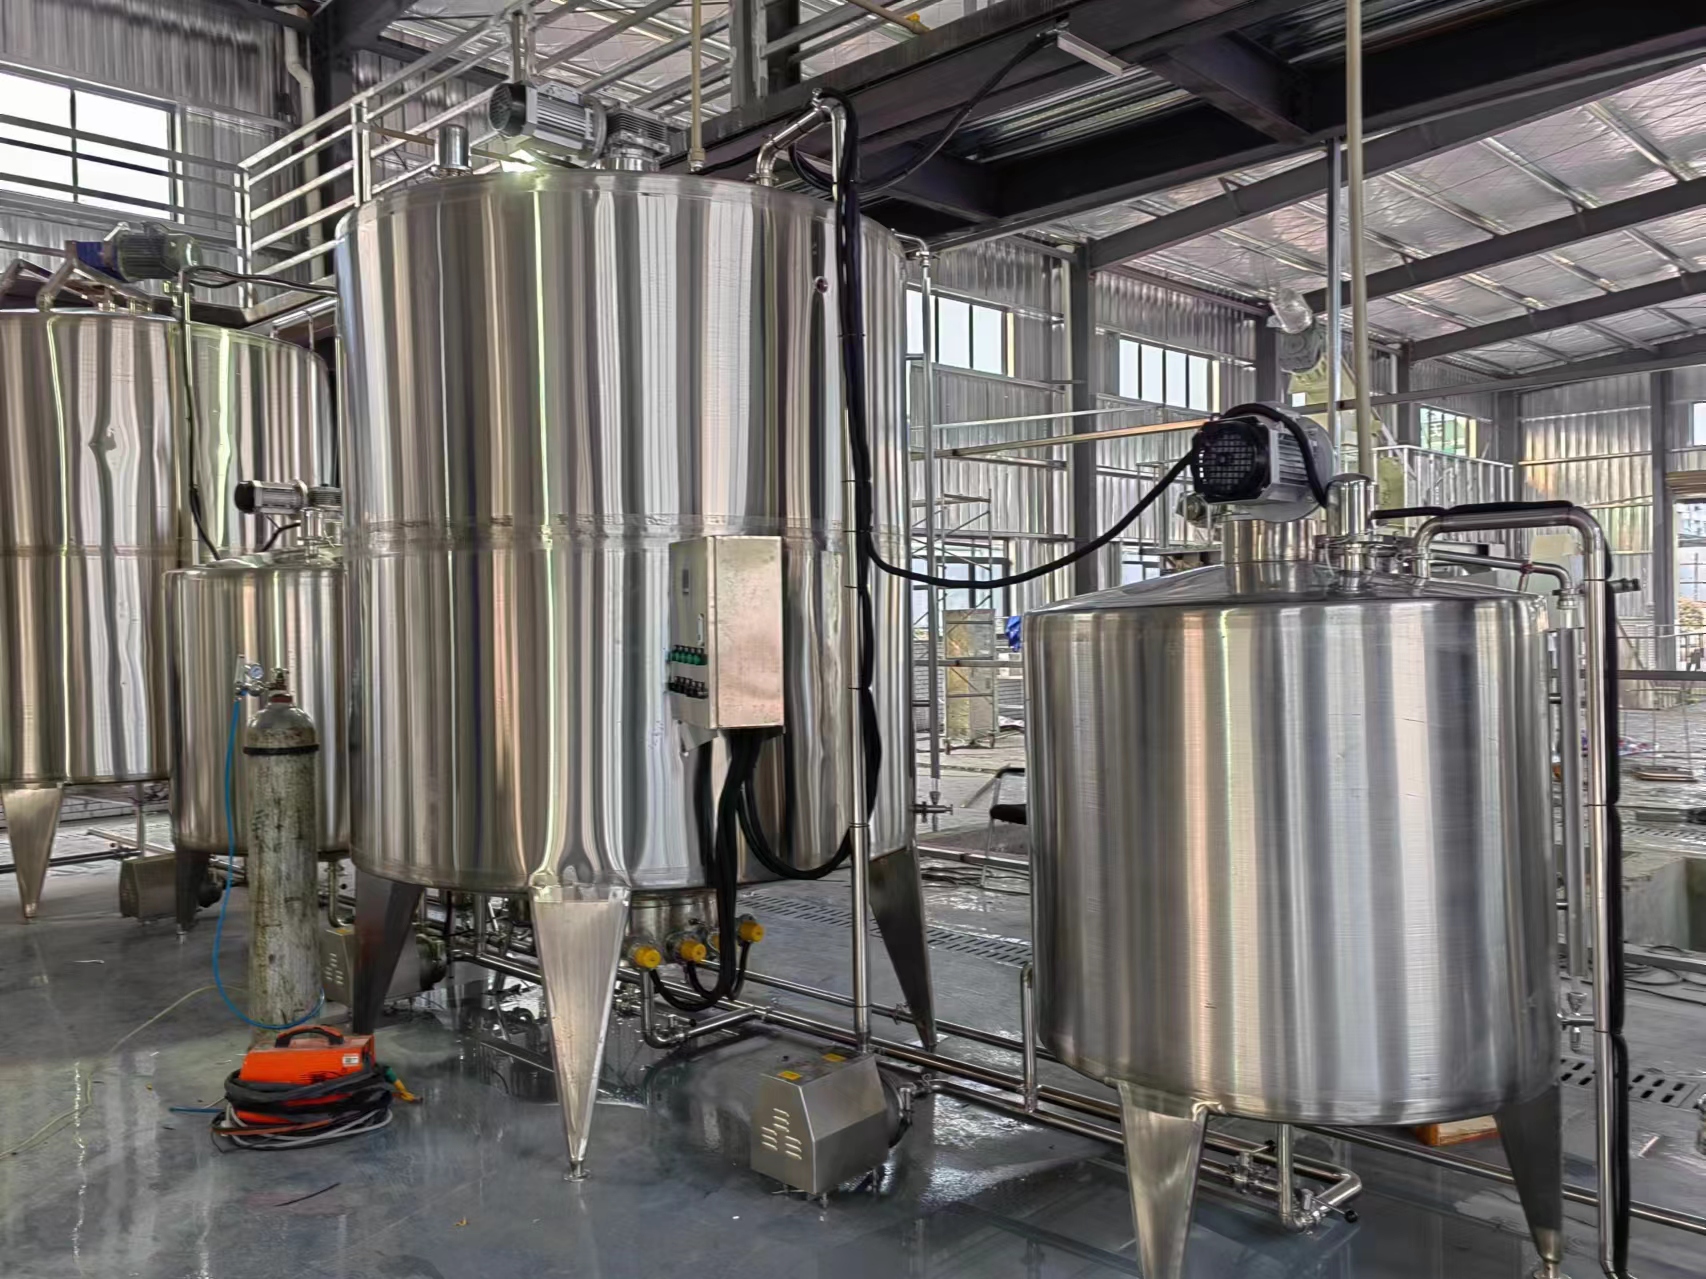
猪粪液体有机肥加工设备主要包含发酵罐、固液分离机、储存与调配罐、过滤设备、均质搅拌机、灌装设备等,以下是具体介绍:

发酵罐:

作用:猪粪液体有机肥生产的核心设备,通过好氧或厌氧发酵技术,使猪粪中的有机物分解为可被植物吸收的营养成分,同时杀灭病原菌和寄生虫卵。

特点:全密封结构减少环境污染,配备保温装置适应低温环境,发酵效率高,适合环保要求严格的场景。

固液分离机:

作用:将猪粪中的固体杂质(如未消化的饲料、纤维等)与液体分离,提高液体有机肥的纯度。

原理:通过螺旋挤压或离心分离技术,实现固液高效分离。

624e39f9dd28ab83cd819914fce93ace_2ucWDyUZ6p1tWL0G0x4jOhAdJyw_w=752&h=1127.png

年产10万吨猪粪有机肥加工设备 全套多元素液体肥生产设备储存与调配罐:

作用:储存发酵后的液体有机肥,并根据配方添加微量元素、微生物菌剂等,调整养分比例。

功能:配备搅拌装置确保成分均匀,支持批量生产需求。

过滤设备:

作用:进一步去除液体中的微小颗粒,保证产品清澈透明,提升市场接受度。

类型:包括袋式过滤器、板框压滤机等,根据处理量选择型号。

a9wzXUiVSkXQ5vV2Nsu_9BADz_A.jpg

年产10万吨猪粪有机肥加工设备 全套多元素液体肥生产设备灌装设备:

作用:将成品液体有机肥定量灌装入瓶、桶或袋中,便于运输和销售。

自动化:配备自动计量和封口功能,提高生产效率。

配套设备与工艺流程:

输送泵:用于液体原料的传输,如从发酵罐到储存罐的转移。

管道系统:连接各设备,形成闭环生产流程,减少人工干预。

工艺流程:猪粪收集→固液分离→液体发酵→成分调配→过滤澄清→灌装包装。

202304029334.jpg

202304059420.jpg

202304026430.jpg

202304025855.png

年产10万吨猪粪有机肥加工设备 全套多元素液体肥生产设备技术优势:

高效处理:发酵罐缩短发酵周期,固液分离机提升原料利用率。

质量稳定:均质搅拌和过滤设备确保产品养分均匀、杂质少。

环保节能:全密封发酵减少异味排放,符合绿色生产要求。


推荐资讯
液体肥生产线怎么配?自动配料 + 发酵罐

液体肥生产线怎么配?自动配料 + 发酵罐

想要搭建一套稳定可靠的液体肥生产线,核心在于合理搭配自动配料系统与发酵反应设备,理顺从原料处理到成品熟化的整套工艺。不少新建、改扩建肥料厂在规划阶段容易出现设备...
2026-10-10
智能化升级赋能水肥生产|液态肥成套设备破

智能化升级赋能水肥生产|液态肥成套设备破

随着水肥产业规模化、标准化发展提速,传统液体肥生产的弊端日益凸显,人工配料精度差、物料混合不均、发酵环境不可控、成品品质不稳定等诸多难题,长期困扰着各大肥料生产...
2026-10-10
精准控料+恒温发酵!智能液态肥成套设备解

精准控料+恒温发酵!智能液态肥成套设备解

液体肥品质的核心胜负手,从来不止原料好坏,更在于配料精度与发酵稳定性。很多肥料厂家原料成本不低,成品却始终存在养分不均、批次差异大、肥效不稳、易沉淀变质等问题,...
2026-10-10
液体肥生产线提质方案:自动配料系统配套发

液体肥生产线提质方案:自动配料系统配套发

在现代农业水肥一体化技术普及的当下,高品质液体肥、生物水溶肥、氨基酸腐植酸肥成为设施农业、规模化种植的核心用肥。但传统液体肥生产模式,长期存在人工配料误差大、物...
2026-10-10
液体肥自动配料系统+反应釜发酵罐:智能化

液体肥自动配料系统+反应釜发酵罐:智能化

随着水肥一体化农业模式持续普及,液体肥市场需求稳步提升,传统人工配料、开放式发酵的生产模式,逐渐难以适配规模化、标准化的生产需求,容易出现配比不均、发酵...
2026-10-10

咨询热线

17839955965
液体肥生产线设备标签: 猪粪有机肥加工设备全套多元素液体肥生产设备厂家多元素液体肥生产设备